工厂车间五金工具与电动工具选型指南:如何提升装配作业效率
日期:2026-09-24
标签:五金工具,电动工具,劳保用品,仓储设备
在汽车零部件、3C电子和通用机械的装配车间里,工具选型往往被当成"买什么牌子"的简单问题,但实际影响的是节拍时间、返修率和工伤成本。一套匹配工况的五金工具与电动工具组合,能让单工位装配效率提升15%以上。本文从实际应用场景出发,梳理选型的关键逻辑。
一、按装配工序拆解工具需求
装配作业通常分为预紧、终紧、定位和检测四个环节。预紧阶段适合用手动五金工具,比如棘轮扳手和六角匙,操作灵活、扭矩反馈直接;终紧环节则建议使用定扭矩电动工具,例如带离合器的电批或油压脉冲扳手,扭矩精度可控制在±5%以内。
以M6螺栓装配为例,手动预紧约需3-5秒,而电动工具终紧可压缩到1.2秒。如果工位节拍要求低于30秒,电动工具的响应速度就是硬指标。
扭矩控制方式的差异
- 离合器式电批:成本低,适合M3-M6小螺丝,但碳刷磨损后扭矩会漂移
- 油压脉冲式:无反作用力,适合M8以上螺栓,但需定期更换油封
- 伺服电批:扭矩曲线可追溯,适合安全件装配,单价较高
二、容易被忽视的配套环节
工具选对了,配套没跟上,效率照样打折扣。车间里常见的隐性浪费包括:工具随手放、找不到适配批头、劳保用品不合手导致操作迟滞。
建议在每个装配工位配置工具挂板或平衡吊,减少取放动作。同时,劳保用品的选择要匹配工具类型——使用油压脉冲工具时,防震手套能降低手部疲劳;使用气动工具时,防尘口罩和护目镜是基本配置。
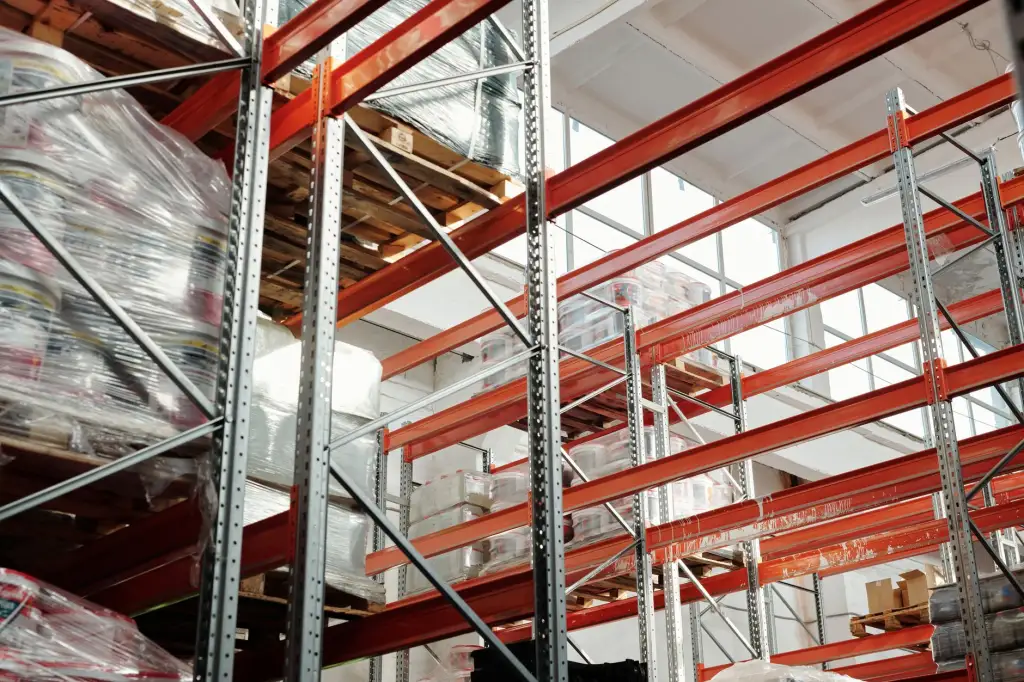
物料周转环节,仓储设备的合理布局同样影响效率。比如将常用规格的螺栓盒放在工位侧方30厘米范围内,比集中存放在车间中央货架上,单次取件可节省4-6秒。别小看这几秒,一条20工位的产线一天就能省出近一小时。
常见选型误区
- 只看单价不看寿命:低价电批可能3个月就需更换碳刷,综合成本反而更高
- 扭矩余量留太大:比如M5螺栓选M10级别的工具,精度和手感都会变差
- 忽略人体工学:工具重量超过1.2公斤时,长时间举持作业效率会明显下降
三、维护与迭代节奏
电动工具需要建立扭矩校准台账,建议每5000次打紧或每月校准一次。手动五金工具则要检查棘轮齿磨损和套筒开裂。对于多品种小批量车间,可以考虑模块化工具系统,一套手柄配多种批头,减少换型时间。
选型的本质是匹配——匹配扭矩、匹配节拍、匹配操作者。把五金工具、电动工具、劳保用品和仓储设备当成一个系统来规划,装配效率的提升才有持续性。