工厂车间五金工具与电动工具选型指南:提升作业效率的关键要素
车间工具选型的底层逻辑:匹配工况比追求高端更重要
在工厂车间的日常运营中,工具选型往往被简化为“买好的就行”,但实际走访大量制造现场后会发现,工具与工况的匹配度才是决定作业效率的核心变量。一条装配线上,M8螺栓的日均拧紧次数可能超过3000次,若选用普通棘轮扳手,操作者手腕疲劳累积会显著拉低节拍;而换成带扭矩离合的电动定扭工具,单次拧紧时间可压缩至1.2秒以内。类似场景在钣金、机修、仓储等环节反复出现,选型失误带来的隐性成本远超采购差价。
五金工具与电动工具的选型维度
手动五金工具的选型重点在于材质与人体工学。以常用的内六角扳手为例,S2工具钢与Cr-V钢在硬度上差距明显——前者洛氏硬度可达60HRC以上,在高频拆卸场景下不易圆角滑牙。扳手手柄的包覆材质同样关键,TPR双色手柄在油污环境中的防滑表现优于普通PVC,这一点在机加工车间尤为实用。
电动工具的选型则需关注三个硬指标:功率匹配、调速方式和防护等级。以角磨机为例,100mm规格搭配800W以上电机才能在中厚板材打磨时维持转速不塌陷;而调速功能在抛光、去毛刺等精细工序中不可或缺。IP54防护等级意味着工具能应对车间常见的粉尘与飞溅,延长电刷和轴承寿命。
容易被忽视的配套环节
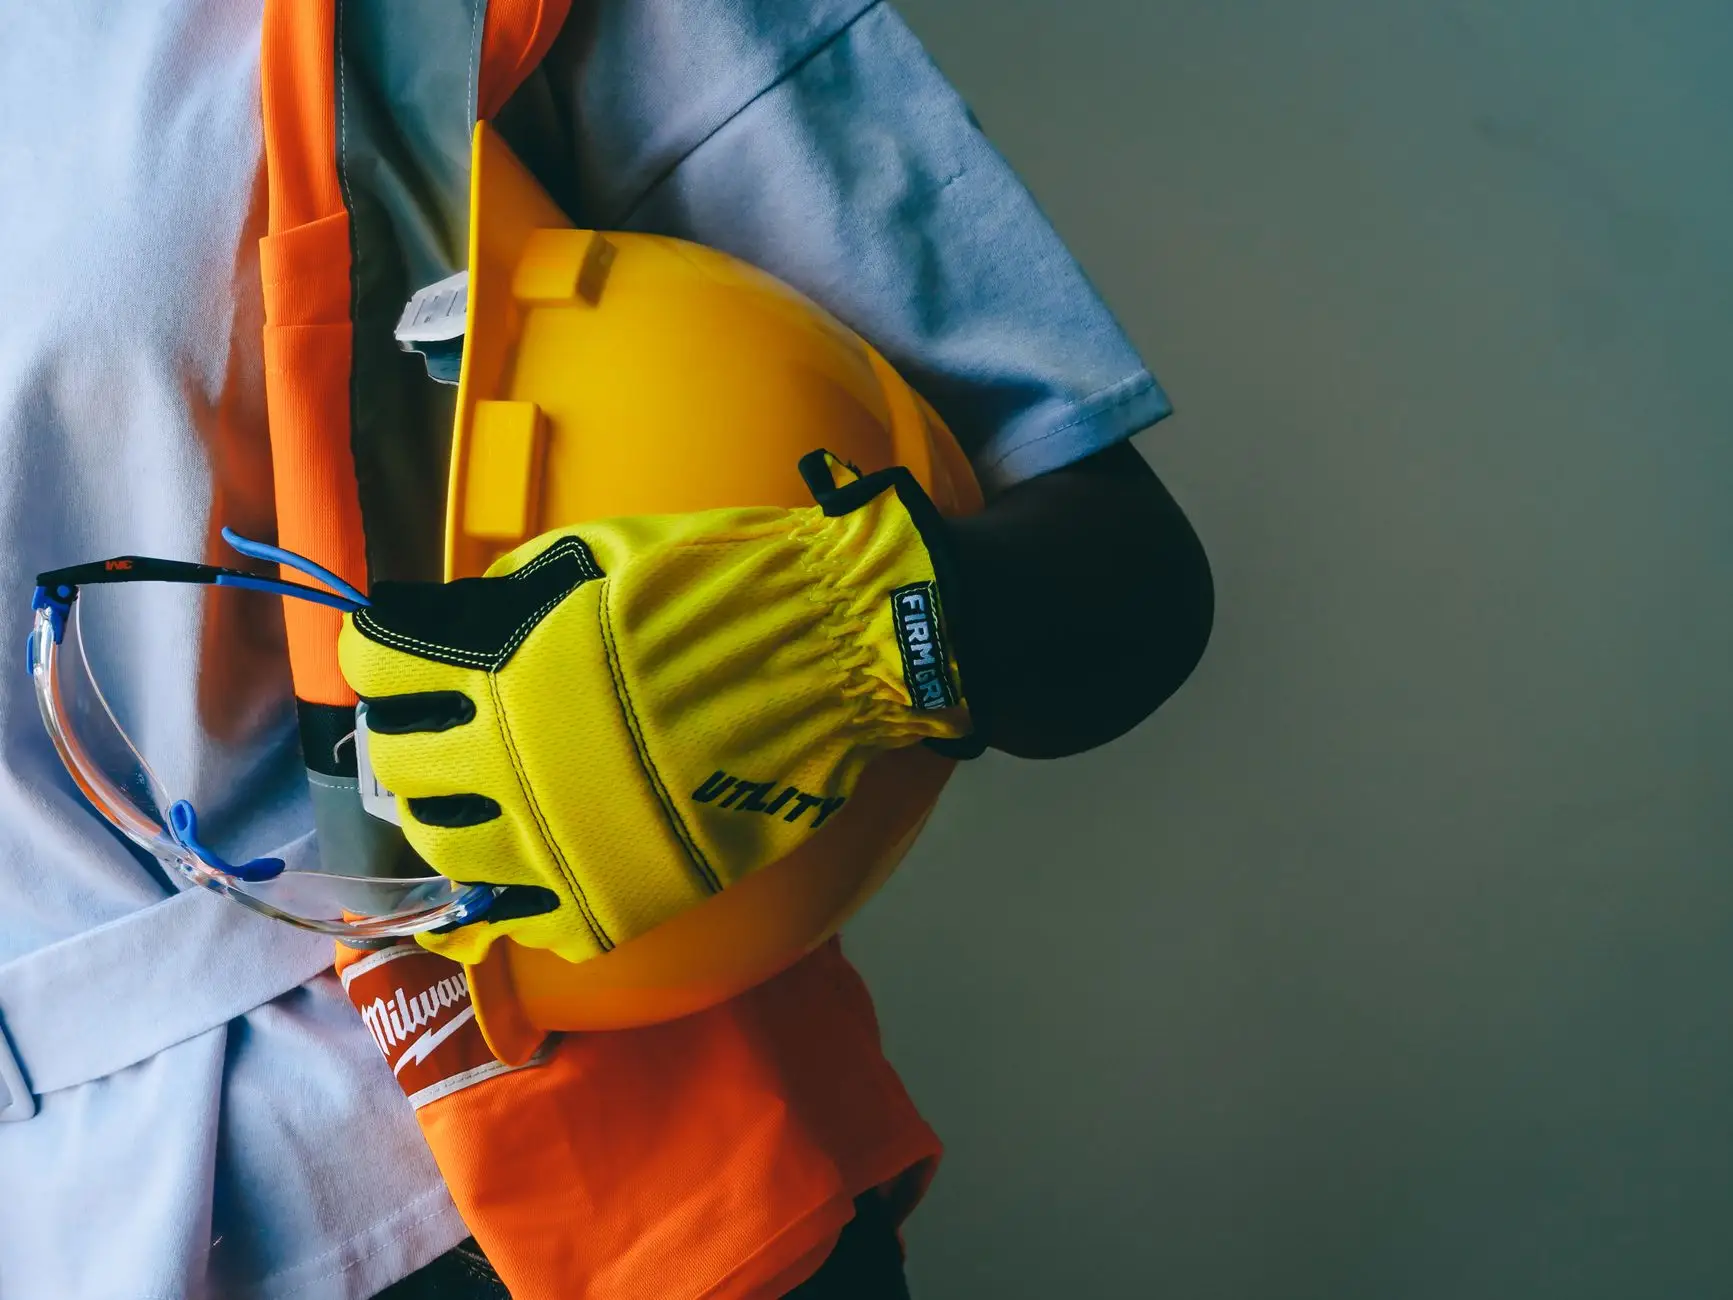
工具选型不止于工具本身。劳保用品与工具的协同关系常被低估:使用高频振动工具(如电锤、气动打磨机)时,防振手套能降低手臂振动综合征风险;而操作高速旋转类电动工具时,护目镜的侧向防护能力比普通眼镜重要得多。另一方面,仓储设备如工具车、零件柜的合理配置,能减少操作者往返取件的时间。一个典型的机修工位,若将常用工具按使用频次分层收纳于五斗工具车中,单次取件时间可从40秒降至10秒以内。
- 材质优先:高频手工具优选S2钢或铬钒钢,避免低价碳钢件
- 功率留余量:电动工具额定功率建议高于实际负载需求的20%-30%
- 防护配套:根据工具类型匹配防振、防尘、防飞溅劳保用品
- 收纳动线:按使用频次规划工具车与仓储设备的位置
选型中的常见误区与应对
不少车间在采购电动工具时只看峰值功率,忽略持续输出能力,导致设备在连续作业中过热停机。另一个高频问题是混用工具——用普通麻花钻头在 stainless steel 上打孔,结果钻头烧毁、孔位偏移。正确的做法是根据被加工材料选择含钴钻头或硬质合金钻头,并配合切削液使用。此外,劳保用品的更换周期常被拉长到“用坏为止”,实际上防振手套的减振层在反复压缩后会失效,建议按工时建立更换台账。
从更宏观的视角看,车间工具体系的搭建是一个动态匹配的过程。新产线导入时,建议先做工序动作分析,统计每类工具的实际使用频次与负载特征,再对照工具参数表逐项筛选。上海喆服帅贸易有限公司在产品中心持续整理各品类工具的应用参数与配套方案,供车间管理者在选型时对照参考,减少试错成本。