工厂车间五金工具与电动工具选型要点:如何匹配不同工位作业需求
日期:2026-10-27
标签:五金工具,电动工具,劳保用品,仓储设备
工厂车间工具选型的底层逻辑:从工位动作出发
车间里最容易被忽视的成本,往往不是设备采购价,而是工具与工位不匹配带来的隐性损耗——拧紧一颗M8螺栓多花3秒、每天重复800次,一年就是数百工时。五金工具与电动工具的选型,本质上是把工位动作拆解为扭矩、频率、空间姿态三个变量,再反向匹配工具参数。上海喆服帅贸易有限公司在服务制造企业的过程中发现,选型失误多集中在"用通用工具应付专用工位"这一环节。
三个核心参数决定工具匹配度
拧紧类工位看扭矩区间与精度等级:M6以下小螺钉宜用1.5–5 N·m的电动螺丝刀,扭矩偏差控制在±5%以内;M10以上结构件则需20–80 N·m的冲击扳手或定扭矩扳手。频率维度上,日拧紧次数超过2000次的工位,工具连续工作温升和碳刷寿命成为关键,无刷电机的电动工具在此类场景下寿命通常是有刷机型的2–3倍。空间姿态则决定五金工具的形态选择——狭窄腔体内作业,加长套筒、万向接头、棘轮扳手的组合往往比大功率电动工具更高效。
按工位类型配置工具组合
- 装配工位:电动螺丝刀为主,配扭矩校准记录;辅助五金工具选用磁性批头组,减少掉落停机
- 检修工位:手动五金工具占比高,棘轮扳手、内六角组套按设备规格配齐,避免临时借用
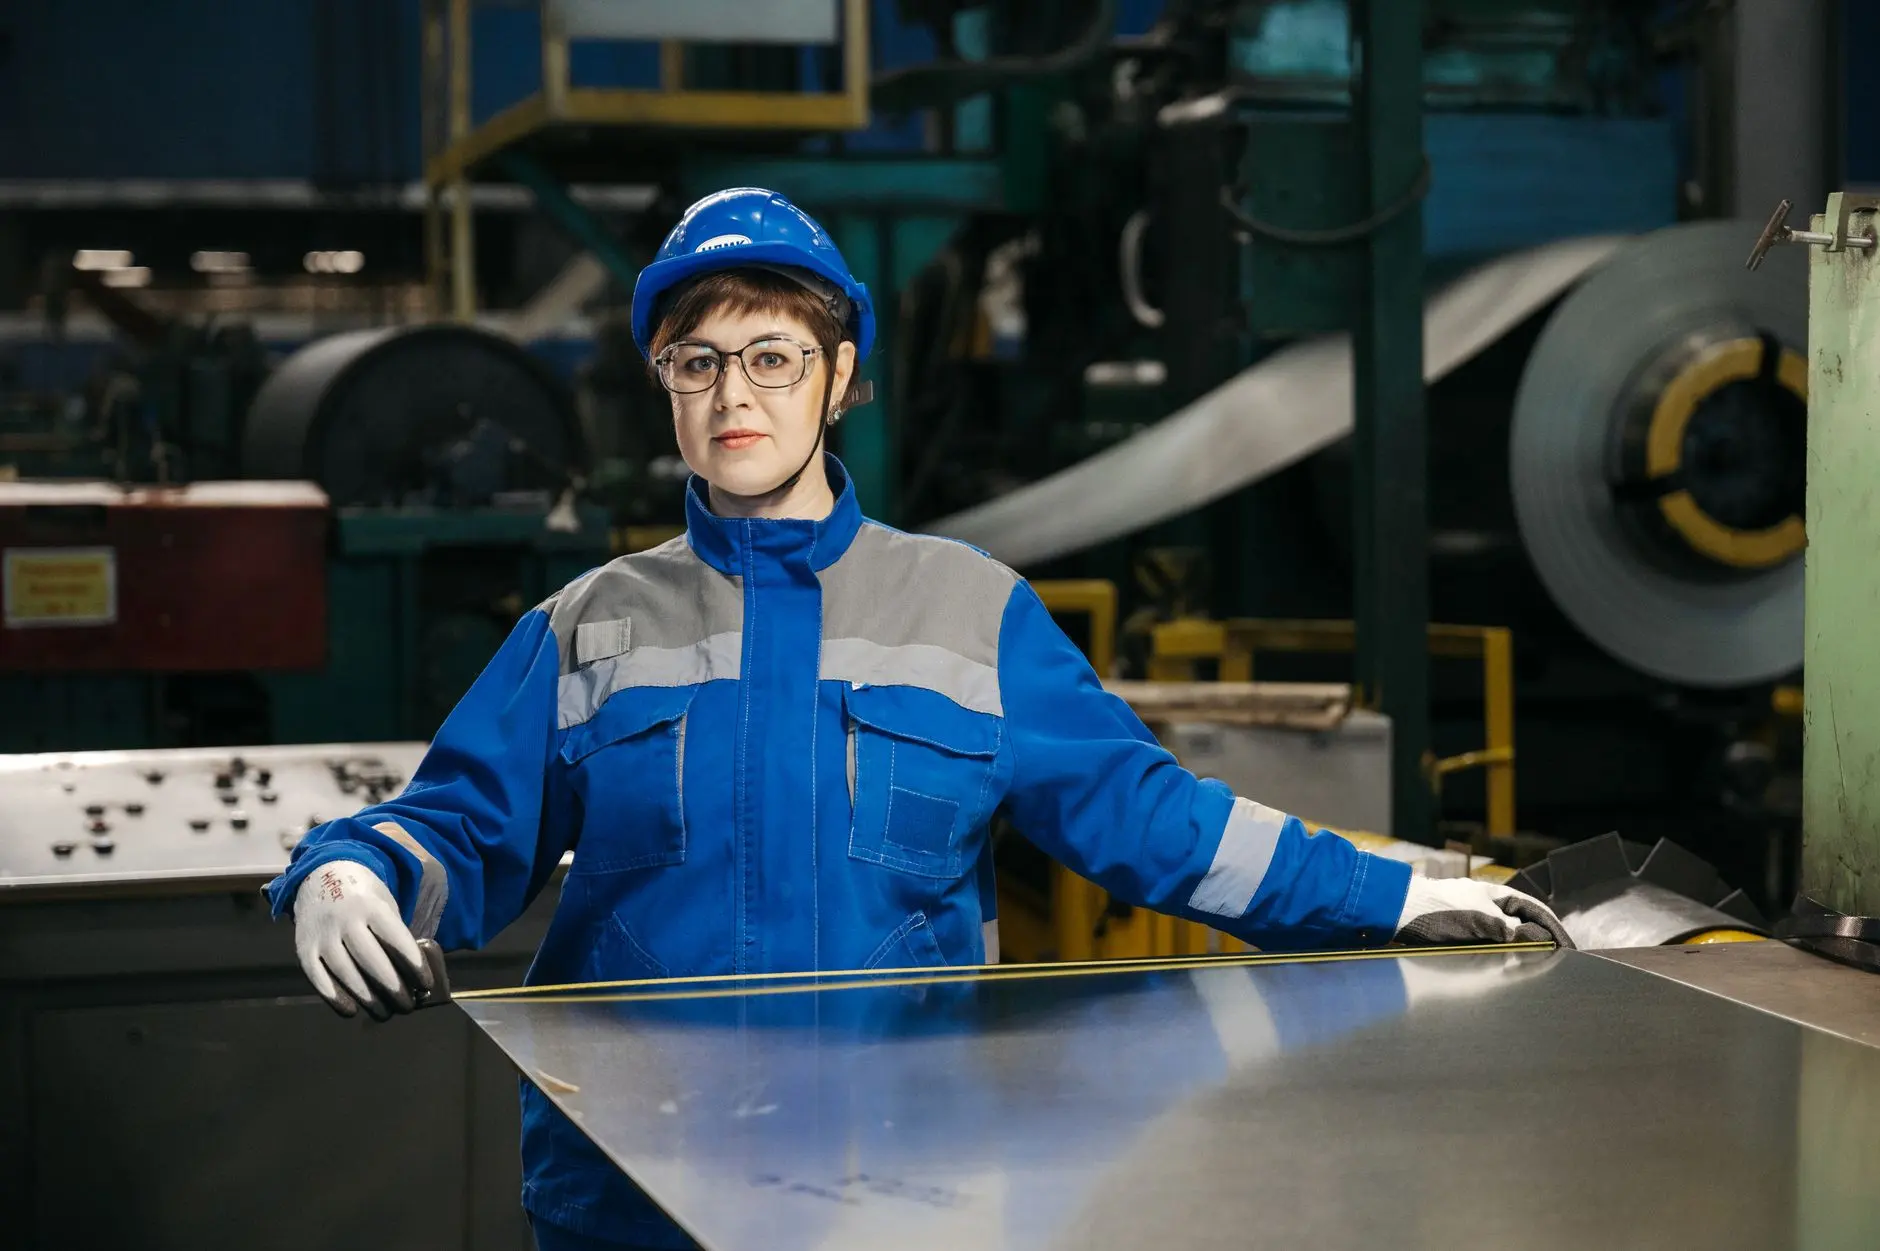
- 打磨切割工位:角磨机、切割机需匹配防护罩规格,同步配齐劳保用品,护目镜与防尘口罩不可缺位
- 物料周转区:仓储设备如工具车、零件柜按取用动线布局,减少往返搬运
数据对比:选型前后的效率差异
以某电子装配车间为例,改造前统一使用通用电动螺丝刀,单工位日均拧紧1800次、平均单次耗时4.2秒;按扭矩区间细分工具后,单次耗时降至3.1秒,日节拍提升约26%,且批头磨损更换周期从两周延长至五周。检修工位引入棘轮扳手替代普通呆扳手后,狭窄空间拆装作业时间平均缩短35%。这些数据说明,工具选型的收益可以直接量化到工时与耗材成本上。
配套体系的协同:不止于工具本身
工具选型不能孤立进行。电动工具的电池平台应尽量统一,减少充电器与备用电池的管理复杂度;五金工具的收纳依赖仓储设备的合理配置,工具车分层与标签化管理能显著降低寻找时间。劳保用品的匹配同样需要前置——高扭矩作业配防滑手套,打磨作业配防护面屏,这些细节直接影响工具的实际可用性。车间工具体系的选型,说到底是把五金工具、电动工具、劳保用品、仓储设备作为一个整体来规划,而非逐项采购。